
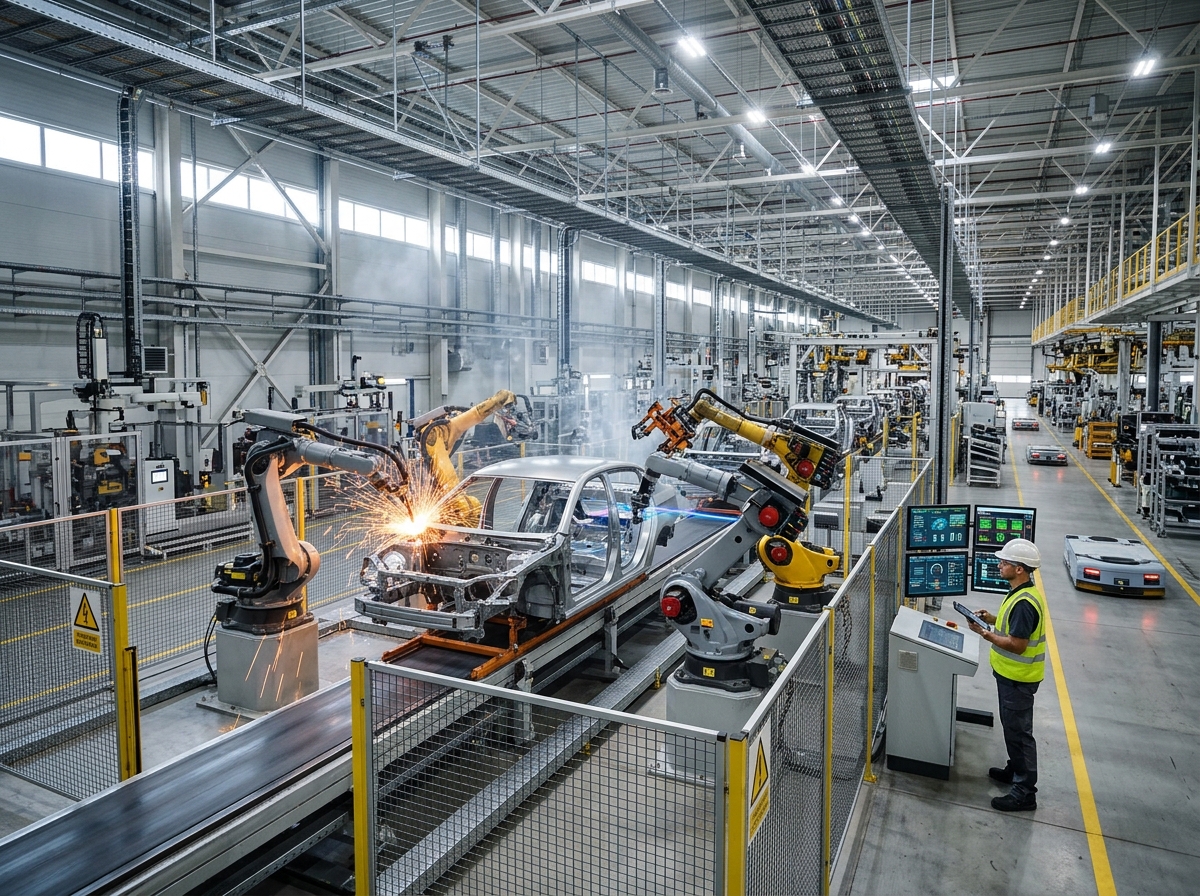
Automação industrial é o uso combinado de sensores, controladores, softwares e atuadores para operar máquinas e processos produtivos com pouca ou nenhuma intervenção humana. Na prática, a fábrica passa a medir o que acontece em cada etapa — temperatura, pressão, vazão, velocidade, posição — e a reagir a essas informações em tempo real, dentro de limites definidos pela engenharia. O efeito aparece em três frentes mensuráveis: menos desperdício de matéria-prima e energia, produção com ritmo constante e rastreabilidade de cada lote.
Quem decide dar o primeiro passo costuma procurar uma Empresa de automação industrial capaz de fazer o diagnóstico da linha antes de vender equipamento. Esse detalhe é decisivo, porque o ganho não vem da máquina isolada, e sim da integração entre chão de fábrica, supervisão e gestão. Projetos bem desenhados se pagam em prazos que variam de 12 a 36 meses, conforme o processo automatizado e o volume produzido.
O Brasil ainda tem espaço largo para crescer: a densidade de robôs industriais no país gira em torno de uma dezena por 10 mil trabalhadores da indústria de transformação, contra mais de 150 na média mundial. Isso ajuda a explicar por que a automação deixou de ser assunto restrito a montadoras e passou a aparecer em alimentos, farmácia, plásticos, metalurgia e em pequenas empresas com uma única célula robotizada.
O que é automação industrial e como ela funciona dentro da fábrica
A automação industrial funciona como um sistema nervoso da fábrica. Na base, instrumentos de campo medem o que acontece no processo. No meio, controladores recebem esses sinais, comparam com o que foi programado e decidem o que fazer. No topo, softwares de supervisão registram, exibem e cruzam informações com o sistema de gestão. Cada uma dessas camadas pode ser instalada de forma gradual — e é essa modularidade que permite automatizar sem trocar a linha inteira de uma vez.
O núcleo do funcionamento é a malha de controle fechada. Um sensor lê a variável (a temperatura de um forno, por exemplo), o controlador compara o valor lido com o setpoint definido pela engenharia e calcula a correção. A correção vai para um atuador — uma válvula, um inversor de frequência, um servo — que altera o processo. O ciclo se repete várias vezes por segundo, o que mantém a variável dentro da faixa desejada mesmo quando a matéria-prima ou a carga muda.
Existem três níveis usuais de implantação. A automação de máquina isolada troca comandos elétricos e operação manual por controlador e painel. A automação de célula conecta duas ou mais máquinas com transporte e robótica, formando um fluxo contínuo. A automação de planta integra tudo a um supervisório e a um sistema de gestão, com rastreabilidade por lote e indicadores em tempo real. A maior parte dos projetos brasileiros começa no primeiro nível e evolui conforme o retorno aparece.
Um ponto separa projetos que dão certo dos que viram prejuízo: a tecnologia de automação não conserta processo desorganizado. Se o fluxo tem retrabalho, estoque intermediário alto ou setup demorado, o software vai apenas executar o problema mais rápido. Diagnosticar e enxugar o processo antes de automatizar é o passo que mais influencia o retorno financeiro.
Sensores, CLPs, IHMs e atuadores: quem faz o quê na arquitetura de controle
Quatro famílias de equipamentos respondem por quase todo o funcionamento de um sistema de automação industrial: quem mede, quem decide, quem mostra e quem age. Entender essa divisão ajuda a avaliar propostas comerciais sem depender exclusivamente do fornecedor.
- Sensores e transmissores — leem variáveis físicas como temperatura, pressão, vazão, nível, posição, presença, cor e peso. São a origem de todo dado do processo.
- Controladores lógicos programáveis (CLPs) — recebem os sinais, executam a lógica programada e comandam as saídas. Trabalham em ciclos de varredura que vão de 1 a 50 milissegundos na maioria das aplicações.
- Interfaces homem-máquina (IHMs) — painéis que exibem o estado do processo, permitem ajuste de receitas e registram alarmes, substituindo boa parte dos botoeiras e mostradores analógicos.
- Atuadores — executam a ação: válvulas, motores, inversores de frequência, servomotores, cilindros pneumáticos e robôs.
- Redes industriais — cabos e protocolos como Profinet, EtherNet/IP, Modbus e OPC UA, que fazem os dados circularem entre campo, controle e supervisão.
O erro mais comum nessa camada é economizar no sensoriamento. Um controlador bom com instrumentação mal posicionada gera leitura instável, alarme falso e retrabalho. Definir padrão de rede e documentar a arquitetura no início evita a incompatibilidade que aparece dois ou três anos depois, quando chega a hora de integrar uma máquina nova.
O caminho do dado até a ação: coleta, processamento e resposta em tempo real
O trajeto entre a leitura do sensor e o acionamento do atuador leva milissegundos e segue sempre a mesma sequência lógica.
- Coleta: o sensor converte a grandeza física em sinal elétrico (4-20 mA, 0-10 V, pulso ou digital) e o envia ao módulo de entrada.
- Condicionamento: o módulo filtra ruído, isola o circuito e digitaliza o valor.
- Processamento: o CLP compara o valor com o setpoint, aplica o algoritmo de controle (PID, sequência, intertravamento) e define a saída.
- Ação: o sinal de saída move o atuador, que corrige o processo.
- Registro: o valor e o comando vão para o supervisório, formam histórico e alimentam os indicadores de produção.
O que define a qualidade desse ciclo é o determinismo, não a velocidade bruta. Em uma linha de envase, uma resposta que chega 200 milissegundos atrasada pode gerar um litro a mais por garrafa ao longo de um turno. Por isso, controladores e redes industriais são especificados por tempo de ciclo garantido, e não pela média de desempenho.
Quando esse histórico passa a ser armazenado em banco de dados, abre-se espaço para o que realmente muda a gestão: identificar em qual turno o consumo de energia sobe, qual ferramenta gera mais refugo e quanto tempo a linha fica parada esperando manutenção. A camada de dados é o que converte automação em informação de decisão.
Automação fixa, programável e flexível: qual modelo cabe na sua linha
Três modelos clássicos organizam a escolha do tipo de automação, e a decisão depende basicamente do volume e da variedade produzidos — embora, na prática, a linha quase nunca seja 100% de um único modelo.
| Modelo | Como funciona | Volume e variedade | Exemplo típico
|
|---|---|---|---|
| Fixa (rígida) | Sequência definida em projeto, com pouca ou nenhuma reconfiguração | Altíssimo volume, baixa variedade | Linha de envase de bebida, montagem de um único modelo |
| Programável | Comportamento alterado por software, com troca de receita no painel | Lotes médios, variedade moderada | Centro de usinagem CNC, linha de embalagem com formatos diferentes |
| Flexível | Células com robótica, transporte automatizado e troca rápida de ferramental | Volumes médios e baixos, alta variedade | Montagem de eletrodomésticos com vários modelos na mesma célula |
O critério prático de decisão é o tempo de setup: quanto mais trocas de produto por turno, maior a vantagem de sistemas reprogramáveis e de células flexíveis. Uma indústria de alimentos pode ter envase fixo e embalagem secundária flexível, com troca de formato acionada por receita.
Para quem está no primeiro projeto, a automação programável costuma ser o meio-termo mais seguro. Ela permite mudar o comportamento da máquina por software, sem refazer painel ou instalação elétrica, e reduz o risco de a solução ficar defasada quando o mix de produtos mudar.
Onde a inteligência artificial entra e o que muda no controle de processos
A inteligência artificial não substitui o CLP. Ela entra em uma camada acima, onde há dados históricos suficientes para identificar padrões que a lógica fixa não alcança. Na prática, aparece em três frentes.
A primeira é manutenção preditiva: modelos analisam vibração, corrente, temperatura e consumo de um motor ou redutor e avisam sobre a falha antes da parada. A segunda é o controle avançado de processos industriais, que ajusta setpoints de forma contínua para reduzir variabilidade e consumo de insumos em fornos, reatores e secadores. A terceira é a inspeção automática por visão computacional, que detecta defeitos que a inspeção humana deixa passar em ritmo acelerado.
A condição para isso funcionar é dado organizado. Sem histórico confiável, com sensores descalibrados e registros manuais em planilha, o modelo não encontra padrão e a iniciativa morre no piloto. Projetos de IA em ambiente fabril começam por um esforço de instrumentação e governança de dados, não pelo algoritmo.
Benefícios reais, custo e riscos: o que avaliar antes de automatizar
Os benefícios de um projeto de automação fabril se organizam em cinco grupos: custo operacional, produtividade, segurança, qualidade e velocidade de decisão. Nenhum deles é automático. Todos dependem de o projeto ser dimensionado para o gargalo certo e acompanhado por indicadores.
Do lado do custo, a redução vem de três fontes principais: menos desperdício de matéria-prima (dosagem e corte com precisão), menos consumo de energia (motores comandados por inversor e processos mantidos no ponto de operação correto) e menos hora extra e retrabalho. Do lado da produtividade, o ganho aparece na operação contínua, com ritmo constante e paradas de troca de produto mais curtas.
Quatro custos costumam ser subestimados na proposta inicial: treinamento da equipe, manutenção e peças de reposição, cibersegurança e integração com o sistema de gestão. Um orçamento realista reserva de 5% a 10% do valor do projeto para treinamento e de 3% a 5% ao ano do capital investido para manutenção. Ignorar essas linhas faz o retorno parecer melhor no papel do que será na operação.
Há também o risco de fornecedor: sistemas fechados, sem documentação e com programação protegida por senha deixam a empresa dependente de uma única assistência técnica. Contratos que exigem entrega de código, diagramas as built e treinamento da equipe interna reduzem esse risco de forma direta.
Redução de custos, OEE e qualidade: os indicadores que sustentam o retorno
Três indicadores sustentam a conversa sobre retorno: OEE, taxa de refugo e consumo específico de energia. O OEE combina disponibilidade, desempenho e qualidade em um único número — uma máquina que roda 90% do tempo, a 80% da velocidade nominal e com 95% de peças boas tem OEE de 68%.
| Indicador | O que mede | Faixa comum em processo manual | Referência após projeto
|
|---|---|---|---|
| OEE | Disponibilidade × desempenho × qualidade | 40% a 60% | 65% a 85% |
| Refugo | Percentual de peças fora de especificação | 2% a 8% | 0,5% a 2% |
| Tempo de setup | Minutos entre o último item bom de um lote e o primeiro do seguinte | 40 a 120 minutos | 10 a 30 minutos |
| Energia por tonelada | Consumo específico do processo | Linha de base do diagnóstico | Queda de 8% a 15% |
| MTBF | Tempo médio entre falhas de um ativo crítico | Linha de base do diagnóstico | Aumento de 20% a 40% |
As faixas da tabela funcionam como referência de diagnóstico, não como promessa de fornecedor. O ganho real depende do ponto de partida: uma linha que já opera com OEE de 75% tem menos espaço para subir do que outra travada em 45% por paradas não planejadas.
O acompanhamento precisa começar antes da obra, com pelo menos quatro semanas de medição. Sem esse baseline, não há como provar o ganho — e a discussão interna sobre o investimento fica baseada em percepção, não em número.
Quanto custa implementar e como calcular o ROI antes de fechar contrato
Os valores praticados no mercado brasileiro variam muito com o escopo, mas algumas ordens de grandeza ajudam a calibrar expectativa antes da primeira reunião comercial.
| Escopo | Investimento típico (R$) | Prazo de implantação
|
|---|---|---|
| Retrofit de máquina com CLP, IHM e sensores | 15 mil a 80 mil | 2 a 6 semanas |
| Célula robotizada com dispositivos de segurança | 150 mil a 600 mil | 3 a 6 meses |
| Linha completa com supervisório e integração ao sistema de gestão | 800 mil a 5 milhões | 9 a 18 meses |
| Monitoramento de ativos com sensores e painel de dados | 5 mil a 40 mil por ativo | 2 a 8 semanas |
O cálculo do ROI não exige modelagem financeira complicada. A conta básica é a economia anual estimada dividida pelo investimento total, expressa em percentual. O payback é o investimento dividido pela economia mensal. O ponto delicado está em levantar a economia de forma honesta, sem contar duas vezes o mesmo ganho.
Um exemplo com números redondos: uma célula robotizada de R$ 300 mil elimina R$ 8 mil por mês de refugo, R$ 4 mil de energia e R$ 6 mil de hora extra e retrabalho. A economia mensal de R$ 18 mil gera payback de cerca de 17 meses e ROI de aproximadamente 72% no primeiro ano cheio de operação. Se a mesma célula elevasse a capacidade e permitisse faturar mais, esse ganho entraria separado, porque depende de demanda e não apenas de eficiência.
Três variáveis mudam o resultado com frequência e merecem entrar na planilha: custo do dinheiro no financiamento, tempo real de rampa (a linha não atinge o desempenho pleno no primeiro dia) e custo de parada durante a instalação.
Como começar sem parar a produção e sem equipe especializada pronta
O caminho de menor risco para quem não tem equipe de automação formada segue uma sequência testada em campo, com validação a cada etapa.
- Medir o processo atual por duas a quatro semanas: OEE, refugo, tempo de ciclo, consumo de energia e horas de manutenção corretiva.
- Escolher um único gargalo, de preferência um que apareça em todos os turnos e tenha impacto financeiro claro.
- Definir escopo modular, com entrega em etapas e critérios de aceitação por escrito: o que a máquina precisa fazer, em qual tempo e com qual repetibilidade.
- Envolver os operadores na especificação, porque são eles que conhecem as falhas recorrentes e os contornos que sustentam a produção no dia a dia.
- Exigir treinamento formal e documentação as built, com diagramas elétricos, lista de variáveis e manual de manutenção.
- Planejar a migração para janelas de parada já previstas, com operação em paralelo até a validação dos indicadores.
A instalação raramente precisa parar a fábrica por semanas. A maior parte dos projetos é executada em fins de semana e madrugadas, com comissionamento em etapas e produção em modo manual até o aceite. O que exige tempo é o ajuste fino: costuma levar de duas a seis semanas após a partida para o processo estabilizar.
Sobre a equipe, não é necessário contratar um engenheiro de automação antes do projeto. O comum é formar dois ou três profissionais internos em CLP e redes industriais, com curso de 40 a 80 horas, e manter o fornecedor em contrato de suporte. Essa combinação reduz a dependência externa e cria massa crítica para os projetos seguintes.
Automação autônoma, gêmeos digitais e cobots: o que já muda a operação
Três movimentos já alteram a operação de quem automatiza, e nenhum deles exige começar do zero ou refazer a fábrica inteira.
O primeiro é a robótica colaborativa. Cobots dispensam grades de segurança em muitas aplicações, custam menos que robôs tradicionais de porte equivalente e podem ser realocados entre células — o que viabiliza automação em lotes médios e em empresas de menor porte. O segundo são os gêmeos digitais: réplicas virtuais da linha usadas para simular mudanças antes de mexer na máquina física, reduzindo o tempo de partida. O terceiro é a computação de borda, que processa os dados perto do equipamento, com resposta em tempo real e menor dependência de nuvem.
- IA embarcada em controladores, com ajuste automático de parâmetros.
- Manutenção preditiva baseada em sensores de baixo custo.
- Integração entre chão de fábrica e sistemas de gestão por padrões abertos como OPC UA.
- Automação modular, contratada em etapas e ampliada conforme o retorno aparece.
O movimento de fundo é de complementaridade, não de substituição. As funções que desaparecem são as repetitivas e perigosas; as que crescem envolvem supervisão, análise de dados e manutenção. Empresas que tratam a automação como projeto de pessoas, com treinamento desde o início, colhem o ganho mais rápido.
A decisão de automatizar não depende de a empresa ser grande ou pequena, e sim de o processo ter volume, repetição e um gargalo mensurável. Quando esses três elementos existem, o projeto costuma se pagar em prazos que variam de 12 a 36 meses.
O caminho mais seguro continua sendo começar pequeno, medir antes e depois, e exigir do fornecedor escopo claro, documentação e treinamento. Automação mal contratada vira custo de manutenção; bem contratada, vira vantagem competitiva difícil de copiar.
Para quem está na fase de diagnóstico, o passo seguinte é solicitar uma avaliação técnica da linha — mapeamento de processo, levantamento de indicadores e proposta de projeto piloto com retorno estimado antes da assinatura do contrato.